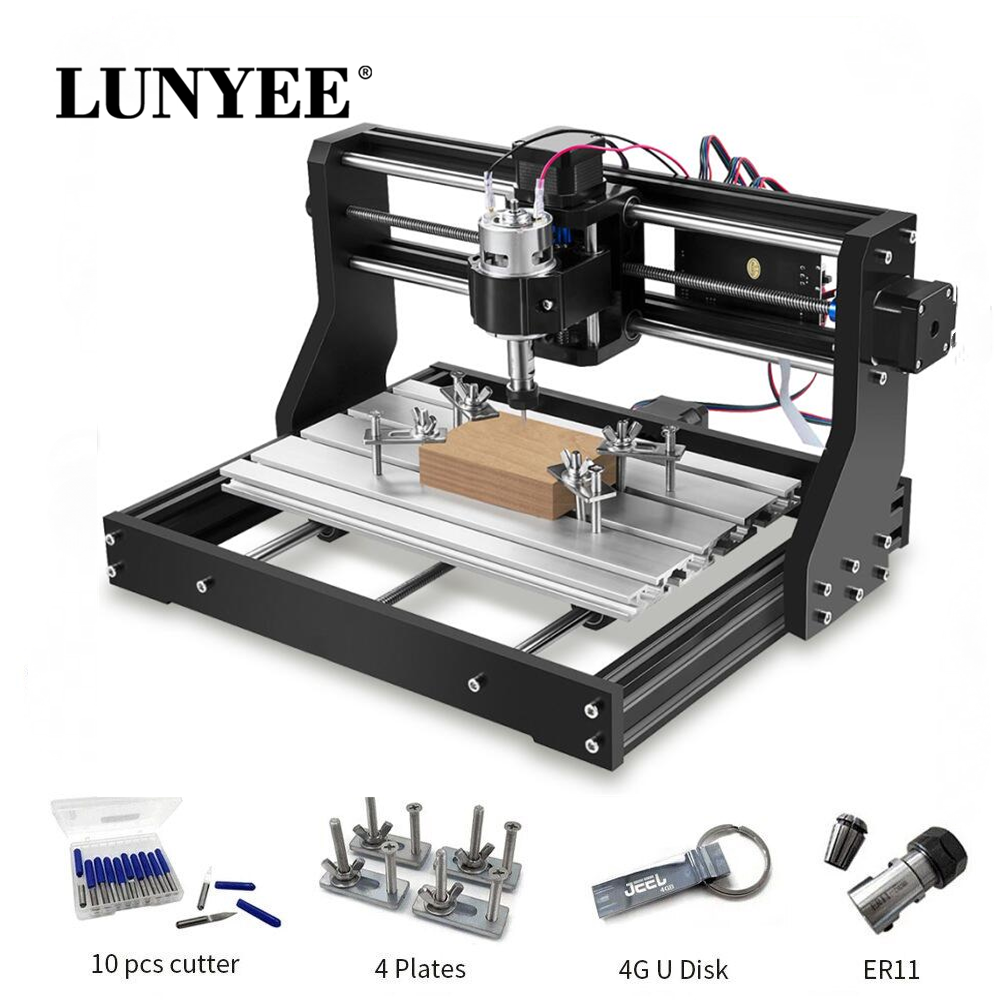
تُعد ماكينة CNC 3018-PRO الإصدار المطور والأكثر انتشاراً عالمياً للمبتدئين في مجال النقش والقطع بالتحكم الرقمي (CNC). يعود الرمز "3018" إلى أبعاد مساحة العمل (300 mm×180 mm300 mm×180 mm)، ويتميز إصدار PRO عن الإصدارات السابقة باستبدال أركان الزوايا المعدنية المعقدة بقطع هيكلية مصبوبة من الباكلايت (Bakelite / Phenolic Sheet) الصلب، مما يقلل وقت التجميع من عدة ساعات إلى أقل من ساعة، ويرفع من ثبات المحاور وتكرارية التموضع.
المواصفات الفنية والميكانيكية
مساحة العمل الفعالة (Working Area): 300 mm×180 mm×45 mm300 mm×180 mm×45 mm (محاور X, Y, Z).
أبعاد الهيكل الكلي: قرابة 400 mm×330 mm×240 mm400 mm×330 mm×240 mm.
مادة الهيكل: بروفيلات ألمنيوم صناعي (Aluminum 2020) مع ألواح جانبية متينة من راتنج الباكلايت المعزول بسماكة 10 mm10 mm.
محرك المغزل الرئيسي (Spindle Motor):
محرك تيار مستمر فئة 775 Spindle (12V−36V DC12V−36V DC).
السرعة القصوى: تصل إلى 10,000 RPM10,000 RPM عند جهد 24V24V.
ظرف تثبيت الريش: رأس تخريم دقيق من نوع ER11 Collet (بقياس معتمد 3.175 mm≈1/8 inch3.175 mm≈1/8 inch).
محركات الخطوة (Stepper Motors): 3 محركات خطوة طراز NEMA 17 بزاوية خطوة 1.8∘1.8∘ وعزم دوران 0.25 N.m0.25 N.m.
نظام نقل الحركة:
محاور توجيه خطية مصمتة من الفولاذ الكرومي الصلب بقطر 10 mm10 mm مع محامل كروية خطية (Linear Bearings).
أسياخ حركة لولبية دقيقة طراز T8 Lead Screw (خطوة 4mm4mm أو 8mm8mm) مزودة بصواميل نحاسية مانعة للارتخاء (Anti-Backlash Brass Nuts مع زنبرك ضغط).
لوحة التحكم الإلكترونية (Control Board):
لوحة متوافقة مع نظام GRBL v1.1 (تعتمد على متحكم ATmega328P).
منافذ قيادة محركات بواسطة درايفرات مدمجة طراز A4988 أو DRV8825.
مخرج تحكم لسرعة المغزل عبر تضمين عرض النبضة (PWM).
منفذ مخصص لدعم وحدات الليزر الخارجية (3-Pin: 12V, GND, PWM).
منفذ شاشة تحكم خارجية بدون كمبيوتر (Offline Controller Port).
التغذية الكهربائية: محول طاقة خارجي 24V DC/5A24V DC/5A.
البرمجيات المتوافقة: Candle (GRBL Control) للتحكم، وEasel / Carbide Create / Fusion 360 / Aspire لتصميم مسارات العدة (G-code CAM).
الخامات المدعومة للتشغيل
|
| لوحات الدوائر الإلكترونية (PCB Fr4/Bakelite) | عزل وحفر المسارات النحاسية (Isolation Milling) والتثقيب | مثالية وسريعة جداً باستخدام ريش V-Bit بزاوية 20∘ أو 30∘. |
| الخشب الطبيعي والمضغوط (MDF, Balsa, Hardwood) | نقش ثنائي وثلاثي الأبعاد (2D/3D)، نحت وتفريغ | تتطلب ضبط سرعة التغذية (Feed Rate) وتجنب أخذ عمق قطع كبير في المرة الواحدة. |
| البلاستيك والأكريليك (Acrylic, PVC, Nylon, Delrin) | قص ونقش وتحديد الحواف | تتطلب ريش قص أحادية السن (Single Flute) وتبريد هوائي لتجنب ذوبان الخامة. |
| الألمنيوم والنحاس الأصفر (Brass / Soft Aluminum) | نقش خفيف على السطح فقط (Surface Engraving) | غير مخصصة للقص العميق في المعادن لمرونة الهيكل ومحدودية قدرة محرك 775. |
خطوات الإعداد والتشغيل الأولية
1
فحص الحركة الميكانيكية للمحاور
فحص السلاسة وعدم الانحشار
قم بتدوير مسامير الحركة T8 يدوياً لكل محور (X و Y و Z) بينما الماكينة مفصولة عن الكهرباء.
طريقة التحقق: انزلاق طاولة العمل ورأس الحفر بسلاسة تامة من أول المشوار لآخره دون سماع صوت احتكاك معدني أو الشعور بنقاط مقاومة ميكانيكية قاسية.
2
توصيل كابل USB وبرنامج Candle
التعريف والتواصل عبر منفذ COM
صل كابل الـ USB بجهاز الكمبيوتر ومحول الـ 24V بالبوردة، افتح برنامج التحكم Candle واختر منفذ الاتصال (COM Port) المناسب ومعدل نقل البيانات (Baud Rate = 115200).
طريقة التحقق: ظهور عبارة [CTRL+X] < Grbl 1.1h ['$' for help] في شاشة الأوامر بالبرنامج وتحول الحالة إلى Idle.
3
اختبار الاتجاهات وتصفير المحاور (Jogging & Zeroing)
تحريك يدوي لفحص الاتجاهات
استخدم أزرار التحريك اليدوي (Jog) في واجهة البرنامج لتحريك المحاور مسافة 10 mm؛ ثبت قطعة خشبية على الطاولة بملاقط التثبيت، وقرب رأس الريشة حتى يلامس سطح الخامة تماماً، ثم اضغط على أزرار تصفير المحاور Zero XY و Zero Z.
طريقة التحقق: تحول إحداثيات موقع العمل (Work Coordinates) على الشاشة إلى X: 0.00, Y: 0.00, Z: 0.00.
4
تحميل ملف الـ G-code والبدء
التنفيذ الفعلي
افتح ملف العمل بامتداد (.nc أو .gcode) عبر زر Open، شغّل دوران المغزل يدوياً من زر Spindle للتأكد من وصول الطاقة، ثم اضغط زر Send.
طريقة التحقق: بدء تحرك رأس الحفر بتتبع المسارات الموضحة على نافذة المعاينة ثلاثية الأبعاد بدقة.
تنبيهات هامة لحماية الماكينة والريش من الكسر
عمق القطع لكل مسار (Depth per Pass): صلابة هيكل 3018 محدودة؛ لا تجعل عمق القطع في الخشب الصلب أو البلاستيك يتجاوز 0.3 mm−0.5 mm في المسار الواحد؛ أخذ عمق كبير يؤدي إلى ثني أسياخ التوجيه وكسر ريش الحفر الرفيعة فوراً.
تركيب صواميل ER11 بالطريقة الصحيحة: يجب أولاً إدخال الكوليت (Collet) داخل الصامولة بزاوية مائلة وسماع صوت "طقطقة" تعشيقه في حلقة الصامولة قبل إدخال الريشة وقبل ربط الصامولة على عمود الموتور.
إضافة مفاتيح نهاية المشوار (Limit Switches): الماكينة لا تأتي افتراضياً بمفاتيح Endstops؛ انتبه جيداً لحدود التحريك اليدوي حتى لا يصطدم الرأس بنهاية الشاسيه ويؤدي لفقدان خطوات المحرك (Step skipping).