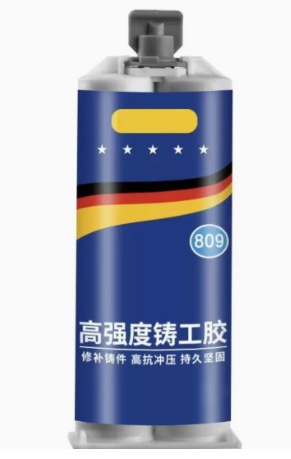
المنتج الموضح في الصورة هو إيبوكسي معدني صناعي ثنائي التركيب (Two-Part Casting Glue / Cold Welding Compound) طراز 809، يُعرف تجارياً باسم "غراء اللحام البارد" أو "معجون سكب وصب المعادن". صُمم خصيصاً كبديل سريع للحام بالقوس أو الأكسجين لإصلاح عيوب الصب، وسد ثقوب وشروخ خزانات المياه والوقود، مشعات التبريد (الرادياتير)، وكتل المحركات وأنابيب الحديد والألومنيوم.
المواصفات والخصائص الفنية
نظام الخلط والتعبئة: حقنة مزدوجة متوازية تفرز المادتين بنسبة حجمية متساوية 1:1 تلقائياً عند الضغط بالكباس الخلفي.
الطرف A (الراتنج الأساسي - Resin): معجون رمادي أو داكن محمل ببودرة وجزيئات الحديد/الألومنيوم لتعزيز المتانة الميكانيكية.
الطرف B (المصلب - Hardener): معجون أبيض أو شفاف يتفاعل كيميائياً مع الطرف A لإتمام البلمرة والتصلب.
مقاومة الحرارة (Temperature Resistance): يتحمل درجات حرارة تشغيلية واسعة تتراوح بين −60∘C إلى +150∘C
مقاومة السوائل والزيوت (Waterproof & Oil-Resistant): مقاوم تماماً للماء، زيوت المحركات، البنزين، الديزل، ومحاليل التبريد (Antifreeze).
القوة الميكانيكية بعد الجفاف:
أزمنة التصلب:
زمن التشغيل بعد الخلط (Pot Life): 20 إلى 30 دقيقة.
التماسك الأولي (Initial Setting): ساعة إلى ساعتين.
التصلب التام وقوة التحمل القصوى: 24 ساعة كاملة.
التطبيقات المناسبة
سد الثقوب والشروخ في رادياتير السيارة (الألومنيوم والنحاس).
معالجة تسريب خزانات المياه، أنابيب الصرف المعدنية، ومجاري الزيت.
ملء الفجوات الهوائية والمسام الناتجة عن عيوب صب المعادن (Casting Flaws / Trachoma).
تثبيت البراغي المفروطة أو إعادة بناء أجزاء مكسورة في شاسيهات المولدات والماكينات.
خطوات التطبيق لضمان نجاح اللحام البارد
1
تجهيز وتخشين السطح
أهم مرحلة لنجاح الالتصاق
نظف منطقة الشرخ أو الثقب المعدني تماماً من الصدأ، الطلاء القديم، والزيوت. استخدم ورق صنفرة خشن أو رأس جلخ بقلم الحفر الكهربائي لعمل أخاديد وخشونة واضحة حول موضع الكسر، ثم امسح السطح بكحول إيزوبروبيلي أو أسيتون واتركه يجف تماماً.
طريقة التحقق: يصبح المعدن لامعاً، خشناً، وخالياً من أي لمعة دهنية أو أتربة عالقة.
2
تفريغ المعجون ومزجه
خلط متجانس بنسبة 1:1
انزع السدادة الأمامية عن الحقنة المزدوجة، واضغط على الكباس لإخراج كميتين متساويتين تماماً من الطرفين A و B على سطح خلط مسطح (كرتون مقوى أو بلاستيك)، ثم اخلطهما بملعقة التقليب المرفقة لمدة دقيقة إلى دقيقتين حتى يمتزج اللونان تماماً ويصبح لون المعجون موحداً دون أي خطوط بيضاء أو رمادية منفصلة.
طريقة التحقق: يصبح المعجون متجانساً تماماً في اللون واللزوجة.
3
تطبيق المعجون والتثبيت
الضغط لملء الفجوة
ضع المعجون المخلوط فوق الشرخ واضغط عليه بقوة ليتغلغل داخل عمق الفجوة، ثم شكّل طبقة تغطية بسماكة 2 مم إلى 3 مم وتتجاوز حواف الكسر بمقدار 1 سم من جميع الجهات لضمان توزيع قوة الشد، ثم اتركه دون أي تحريك لمدة 24 ساعة.
طريقة التحقق: بعد انقضاء 24 ساعة، انقر على السطح بطرف أداة معدنية؛ يجب أن يصدر صوتاً رناناً صلباً كالحديد دون أن يترك أثر أظفر أو انضغاط.
تنبيهات الضغط الداخلي والحرارة العالية
لا يطبق تحت ضغط سائل حي: تجنب وضع المعجون أثناء وجود تسريب نشط للماء أو الزيت أو وجود ضغط هيدروليكي داخل الخزان/الأنبوب؛ يجب تفريغ السائل وتجفيف الجدار تماماً قبل المعالجة وإلا سيفشل الالتصاق ويفلت المعجون.
حدود حرارة مواسير العادم: المعجون غير مخصص لفتحات مجمع العادم (Exhaust Manifold) أو دبات التلوث، حيث تتجاوز الحرارة هناك 500°C مما يؤدي لتفحم الإيبوكسي وانهياره.